La calidad del agua utilizada en una caldera no es un aspecto secundario del proceso.
La presencia de sales, sílice, dureza y otros compuestos puede favorecer la formación de incrustaciones, aumentar la necesidad de purgas y afectar progresivamente el desempeño de los equipos asociados a la generación de vapor.
Este fue el desafío abordado por Vantech en una planta de fabricación de alimentos balanceados para la industria acuícola ubicada en Castro, Chiloé.
La instalación produce alimento extruido para salmones y truchas mediante procesos que incluyen molienda, mezclado, extrusión, secado y envasado. En este contexto, el agua constituye un insumo relevante para distintos servicios industriales de la planta, particularmente para la alimentación de calderas y la generación de vapor.
El desafío: reducir sales antes de la generación de vapor
Antes de la intervención, el acondicionamiento del agua utilizaba un sistema basado en ablandadores tradicionales.
Esta configuración presentaba dos dificultades operacionales relevantes.
Por una parte, la elevada concentración de sales y minerales en el agua utilizada para alimentar los sistemas de evaporación y caldera aumentaba la necesidad de realizar purgas para controlar el riesgo de incrustaciones asociadas a compuestos como sílice, sulfatos y dureza.
Por otra parte, el proceso anterior generaba una corriente con elevada carga de sólidos disueltos totales (TDS), que posteriormente debía ser gestionada por el sistema de tratamiento de RILES de la instalación.
La necesidad, por lo tanto, no consistía simplemente en incorporar un nuevo equipo de tratamiento.
Era necesario desarrollar una solución integral capaz de entregar agua con las características requeridas por el proceso y, al mismo tiempo, mejorar la recuperación hídrica del sistema.
Una solución llave en mano de 12,5 a 14,5 m³/h
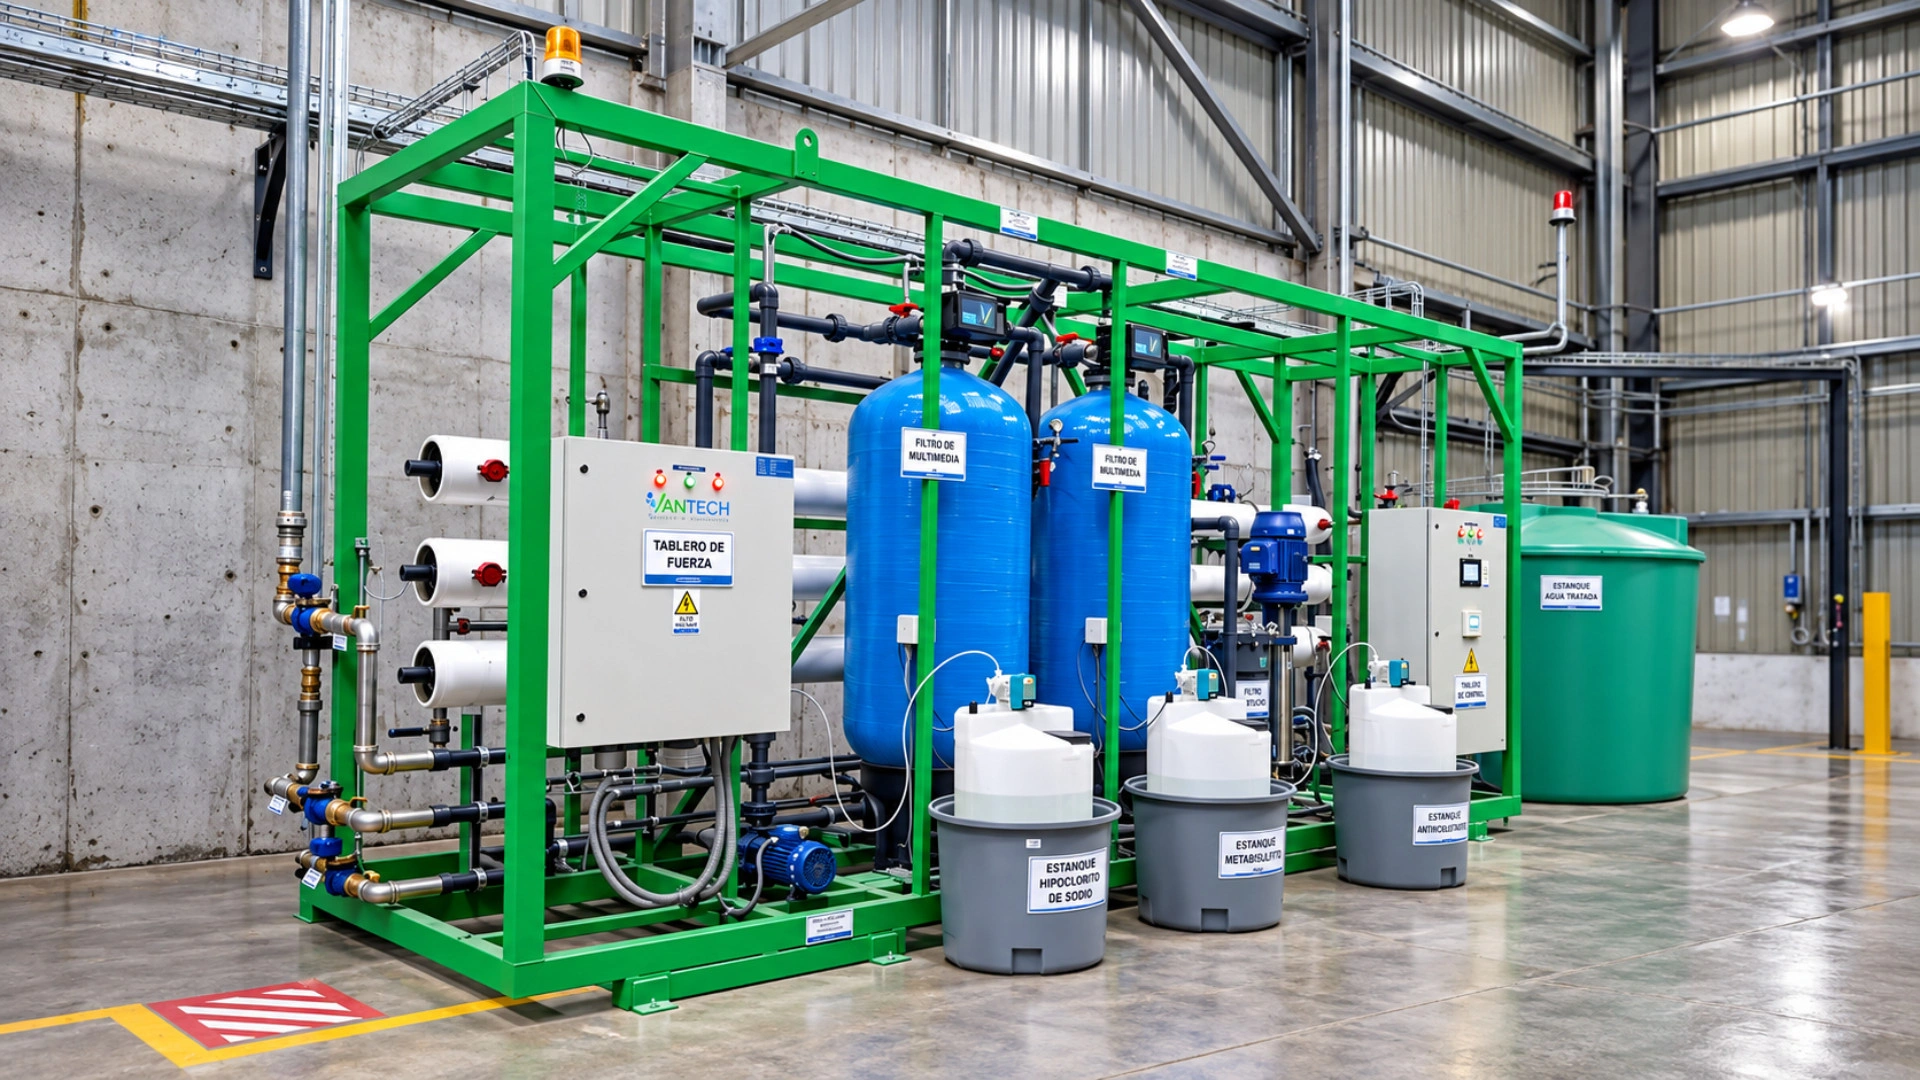
Vantech desarrolló una solución Plug & Play con una capacidad de permeado de entre 12,5 y 14,5 m³/h.
El alcance consideró ingeniería, fabricación, automatización, pruebas, logística, montaje, puesta en marcha, capacitación y acompañamiento operacional.
Ingeniería y diseño
El desarrollo contempló:
- Memorias de cálculo.
- Balances de masa.
- Especificaciones técnicas.
- Diagramas P&ID.
- Definición del sistema de pretratamiento.
- Ingeniería del skid de ósmosis inversa.
- Instrumentación y automatización del proceso.
Esta etapa permitió diseñar el sistema considerando tanto las características del agua de alimentación como las exigencias del proceso industrial posterior.
Pretratamiento: proteger la ósmosis comienza antes de las membranas
Uno de los aspectos determinantes en el desempeño de una planta de ósmosis inversa es la condición del agua que efectivamente llega a las membranas.
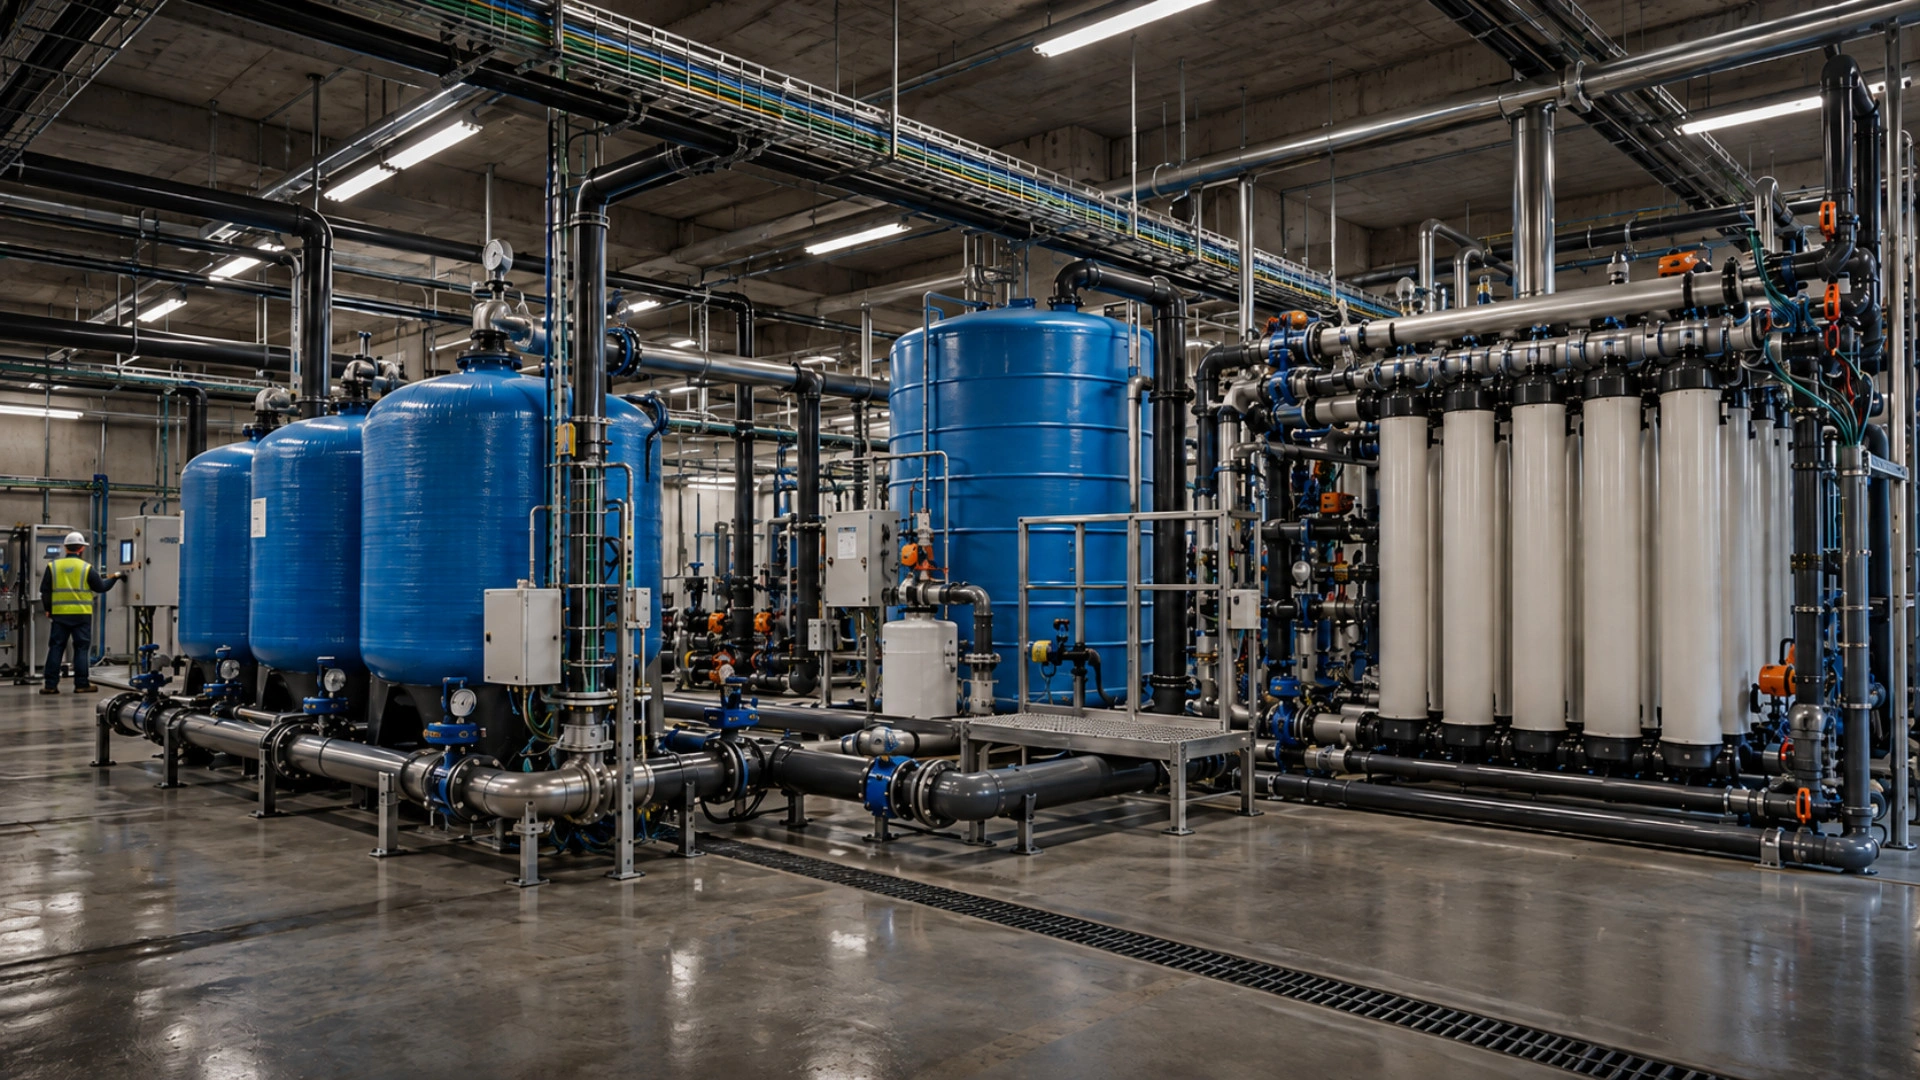
Por esta razón, la solución incorporó un sistema de pretratamiento con filtros de zeolita VANFILTER, complementado con microfiltración de 5 µm.
También se integraron sistemas automáticos de dosificación química para:
- Hipoclorito.
- Bisulfito.
- Antiincrustante.
Durante la puesta en marcha se registró una turbiedad de 0,08 NTU a la entrada de las membranas, después de la etapa de pretratamiento.
Este antecedente forma parte de las condiciones operacionales observadas durante la puesta en marcha y permite contextualizar la calidad del agua que ingresó al sistema de ósmosis inversa.
Ósmosis inversa y automatización del proceso
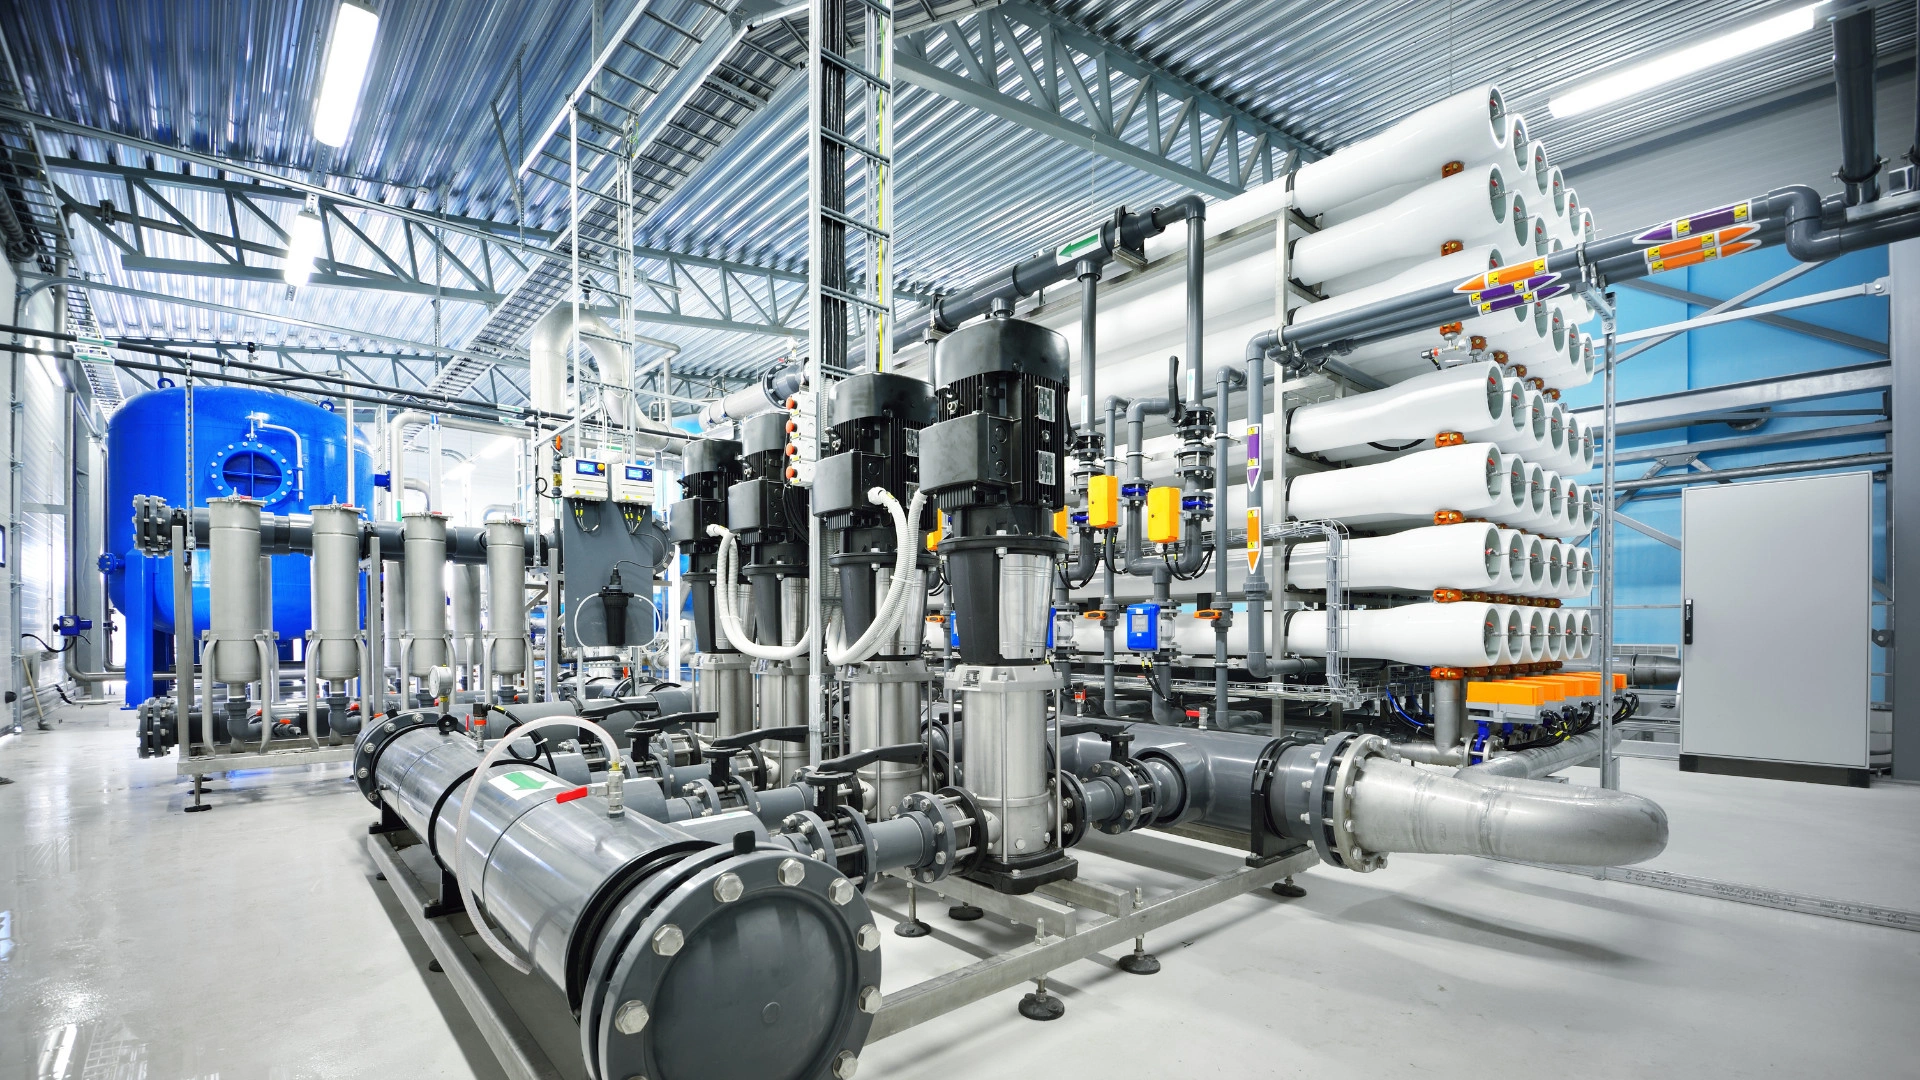
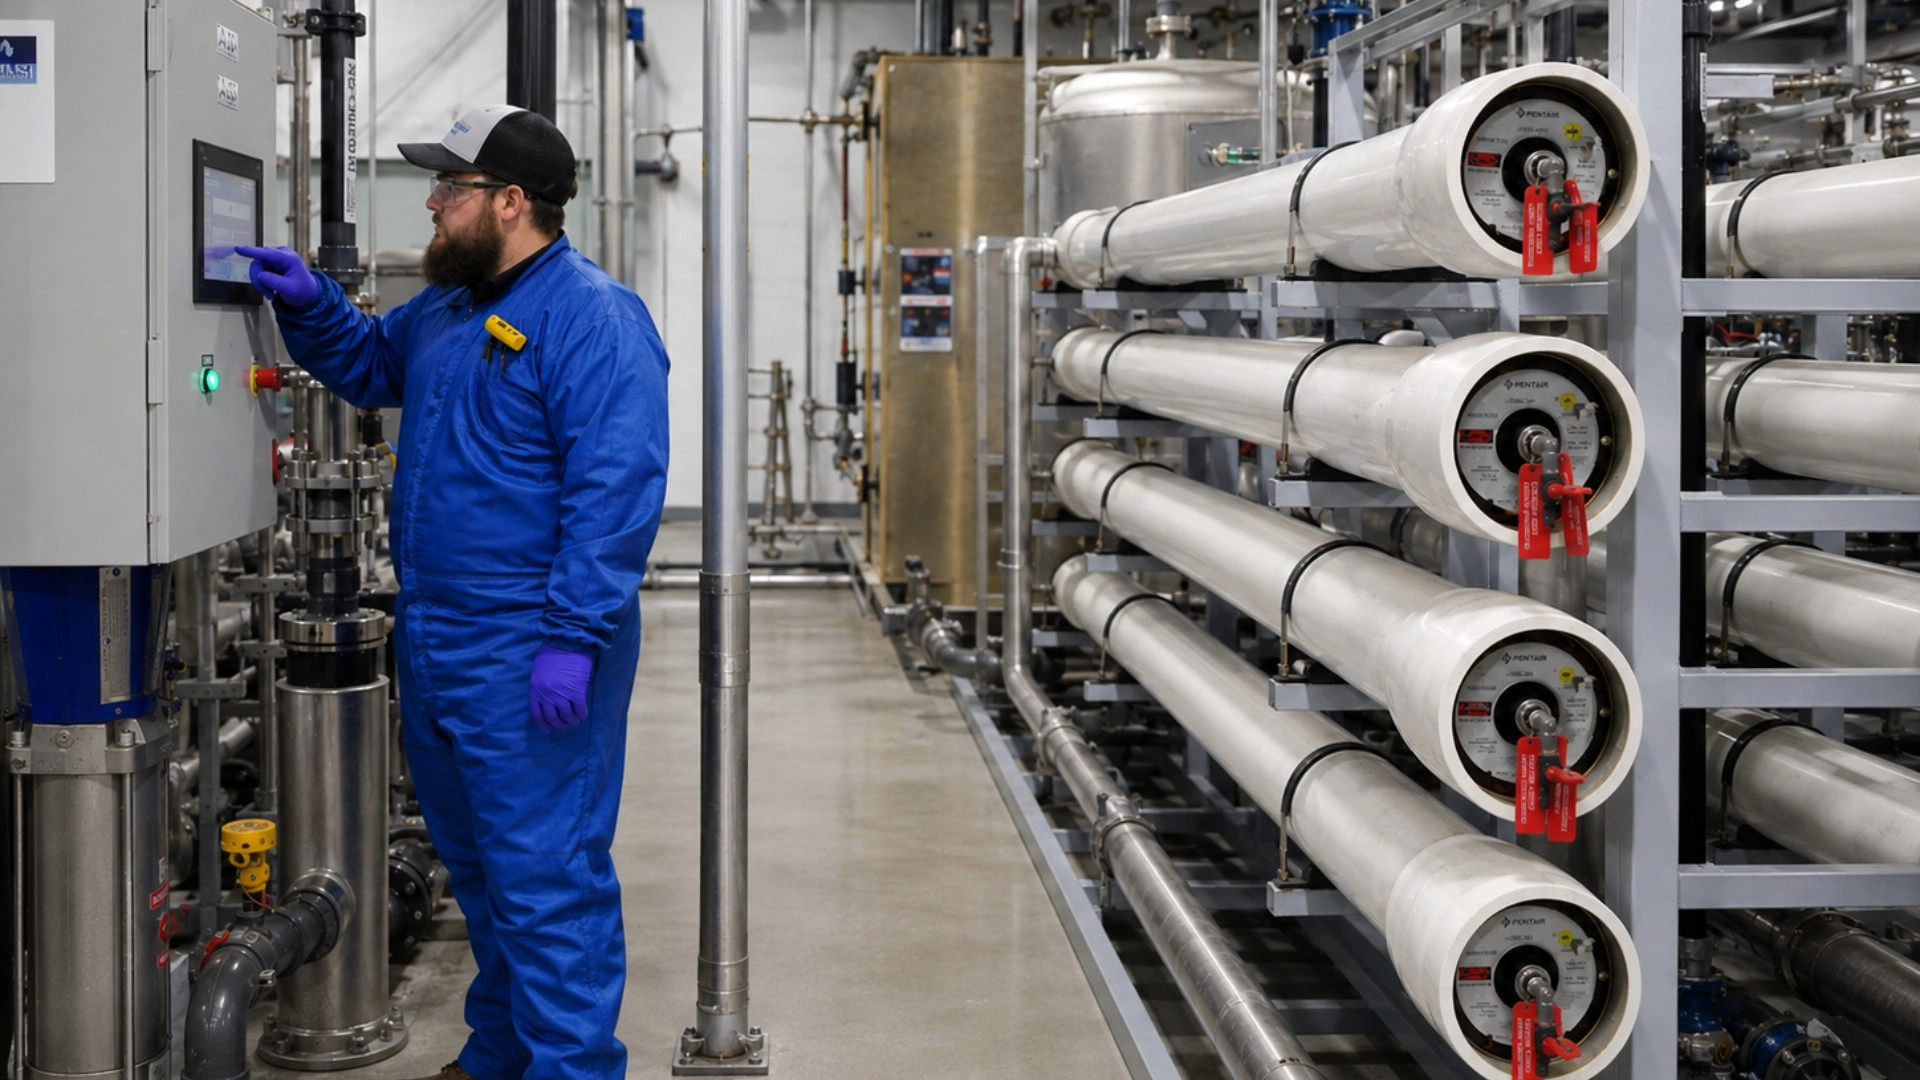
El sistema incorpora un skid de ósmosis inversa en acero inoxidable con membranas LG Chem®.
La operación se gestiona mediante un tablero de fuerza y control con PLC y pantalla HMI, acompañado de instrumentación en línea para monitorear variables relevantes para el proceso.
Entre ellas se encuentran:
- Conductividad.
- pH.
- ORP.
- Variables operacionales asociadas al desempeño del sistema.
Esta integración permite que el tratamiento no dependa exclusivamente del comportamiento de las membranas.
El rendimiento global resulta de la combinación entre caracterización del agua, pretratamiento, dosificación química, instrumentación, automatización y control operacional.
Del taller a Castro: FAT, montaje y puesta en marcha
Antes del despacho, Vantech realizó pruebas FAT del sistema en taller.
Posteriormente, la planta fue transportada hasta las instalaciones en Castro, Chiloé, para ejecutar:
- Instalación electromecánica.
- Calibración de parámetros.
- Puesta en marcha.
- Ajustes de operación.
- Capacitación del personal.
El alcance también contempló acompañamiento técnico inicial por parte del equipo de Vantech durante la puesta en marcha y estabilización del sistema.
Así eliminamos los detalles de dos semanas y dos meses de químicos, que Felipe señaló como innecesarios, pero conservamos que hubo acompañamiento operacional, porque sí forma parte del alcance informado.
90% de recuperación durante la puesta en marcha
Uno de los principales hitos técnicos del proyecto se produjo durante la puesta en marcha.
Aunque el rango de recuperación inicialmente considerado para el sistema se situaba entre 75% y 85%, las características del agua tratada permitieron ajustar la operación, a solicitud del cliente, hasta alcanzar una recuperación de 90% con estabilidad hidráulica durante esta etapa.
Durante la puesta en marcha se registraron los siguientes resultados:
- Recuperación hídrica: 90%.
- Rechazo de sales: 98,2%.
- Conductividad de permeado: 4,7 µS/cm.
- Turbiedad a la entrada de membranas: 0,08 NTU.
Estos resultados permiten mostrar por qué el rendimiento de una planta de ósmosis inversa no debe analizarse únicamente a partir de su capacidad nominal.
La calidad del afluente, el diseño del pretratamiento, la dosificación química, la instrumentación y una correcta puesta en marcha influyen directamente en las condiciones bajo las cuales puede operar el sistema.
[OK FINAL REQUERIDO: publicación del 90% de recuperación durante la puesta en marcha.]
Alta recuperación: producir más agua útil a partir del mismo caudal
En términos simples, la recuperación de una planta de ósmosis inversa representa la proporción del agua de alimentación que se transforma en permeado útil para el proceso.
Una mayor recuperación permite obtener más agua tratada a partir del caudal disponible y reducir proporcionalmente el volumen destinado al rechazo.
En este proyecto, el sistema alcanzó durante su puesta en marcha una recuperación de 90%, solicitada por el cliente y obtenida bajo las condiciones específicas del agua tratada.
Sin embargo, una recuperación elevada no debe interpretarse como un parámetro que pueda aumentarse indiscriminadamente.
Cada sistema debe evaluarse de acuerdo con factores como:
- Composición química del agua.
- Concentración de sales.
- Dureza.
- Presencia de sílice y sulfatos.
- Potencial de incrustación.
- Presiones de operación.
- Características de las membranas.
- Condiciones reales del proceso.
Por esta razón, el porcentaje de recuperación adecuado debe determinarse técnicamente para cada aplicación.
El objetivo no es simplemente alcanzar el mayor valor posible, sino encontrar un punto de operación que combine recuperación hídrica, estabilidad y desempeño sostenido del sistema.
Una planta de ósmosis es más que un skid de membranas
Este proyecto refleja un principio relevante para aplicaciones industriales de tratamiento de agua.
El desempeño final de una planta depende de la correcta integración de múltiples etapas:
Caracterización del agua → Pretratamiento → Dosificación química → Ósmosis inversa → Instrumentación → Automatización → Puesta en marcha → Operación.
Cuando estas etapas se analizan como un único sistema, es posible diseñar soluciones orientadas tanto a la calidad del agua producida como a la recuperación hídrica y la continuidad operacional.
La ingeniería debe considerar qué agua recibe la planta, qué calidad requiere el proceso posterior y bajo qué condiciones deberá operar el sistema.
Ese es el enfoque aplicado por Vantech en proyectos de purificación, agua de proceso y ósmosis inversa industrial.
Ingeniería, fabricación e integración en una sola solución
El alcance desarrollado en este proyecto incluyó distintas etapas que determinan el comportamiento final de una planta industrial.
Vantech participó en:
- Ingeniería y diseño.
- Memorias de cálculo y balances de masa.
- Fabricación e integración del skid.
- Pretratamiento con VANFILTER.
- Sistema de ósmosis inversa con membranas LG Chem®.
- Dosificación química automatizada.
- Tablero de fuerza y control.
- PLC y HMI.
- Instrumentación en línea.
- Pruebas FAT.
- Transporte a Chiloé.
- Instalación electromecánica.
- Puesta en marcha.
- Capacitación.
- Acompañamiento operacional inicial.
Esta integración permite abordar el tratamiento como un sistema completo y no como la simple incorporación de un equipo dentro de una operación existente.
¿Necesita evaluar el agua de alimentación de una caldera?
Problemas como elevada conductividad, presencia de sales, incrustaciones, purgas frecuentes, variaciones en la calidad del agua o bajo rendimiento de una planta existente pueden indicar la necesidad de revisar el sistema de tratamiento.
Antes de definir una tecnología, es necesario conocer la composición del agua, el caudal requerido y las condiciones que demanda el proceso.
Vantech desarrolla ingeniería, fabricación, integración, puesta en marcha y optimización de sistemas de tratamiento de agua para aplicaciones industriales.
¿Está evaluando una planta de ósmosis inversa o necesita optimizar un sistema existente?
Solicite una evaluación técnica.